

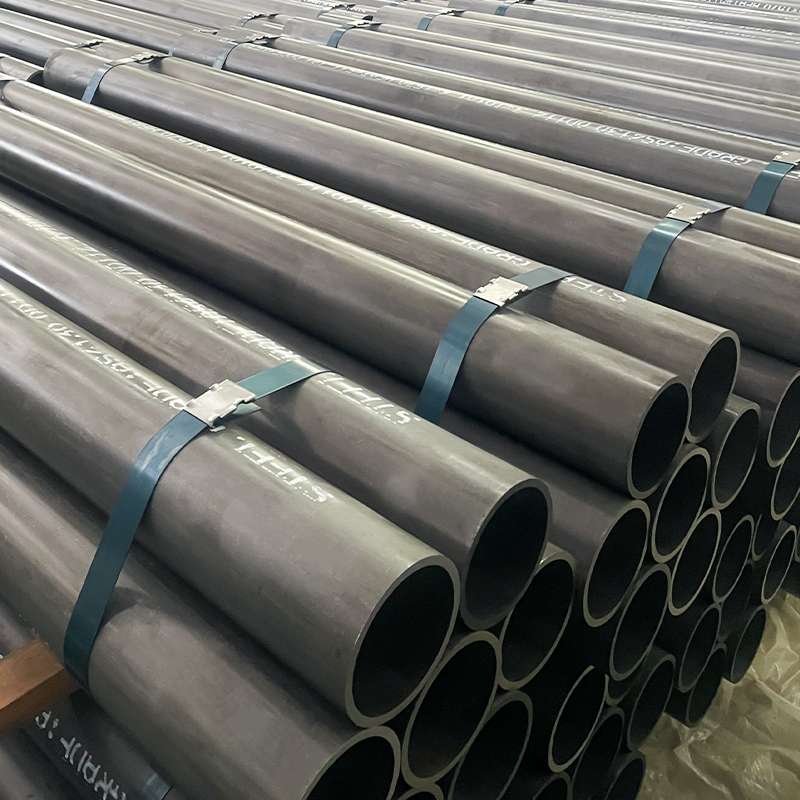
لوله نورد سرد ASTM A513 نوع 2 - درجه 1010، 1 اینچ x 0.065 اینچ DOM برای قطعات خودرو
لوله فولادی نورد سرد – ASTM A513 نوع 2 گرید 1010، 1015، 1020، 1026 (1 اینچ x ...

اگر برای امرار معاش لوله مکانیکی یا هیدرولیک می خرید، این سوال را بیش از یک بار شنیده اید: آیا لوله DOM همان لوله بدون درز است و آیا تفاوت آنها واقعاً مهم است؟ پاسخ کوتاه این است که این دو محصول متفاوت هستند که توسط دو مسیر متفاوت ساخته می شوند و شکاف بین آنها در تلورانس ها، قابلیت فشار، ماشین کاری و قیمت خود را نشان می دهد. ما هر روز هر دو نوع را به صورت سرد ترسیم می کنیم و پاسخ صادقانه ما این است که هیچ کدام به طور کامل برنده نمی شوند. آنچه مهم است این است که کدام یک با بخشی که در حال ساخت آن هستید مناسب است.
DOM مخفف Drawn Over Mandrel است که عملیات تکمیل را به جای ماده اولیه توصیف می کند. این فرآیند با نوار فولادی نورد سرد مسطح شروع می شود که به عرض بریده می شود و به صورت گرد شکل می گیرد و به صورت طولی جوش می شود. فلاش جوش خارجی بریده می شود و لوله سپس به سمت میز کش می رود: از طریق قالب کاربید کشیده می شود که قطر بیرونی را کاهش می دهد در حالی که سنبه سخت شده در داخل سوراخ به طور همزمان قطر داخلی را کنترل می کند.
از آنجا که دیوار بین دو ابزار سفت و سخت به طور همزمان فشرده می شود، نتیجه یک لوله با ضخامت دیواره یکنواخت غیرمعمول، سوراخ مستقیم و تمرکز عالی است. درز جوش برداشته نمی شود. فشرده و کشیده می شود تا جایی که تقریباً برای چشم نامرئی است، با این حال هنوز وجود دارد و می تواند با آزمایش جریان گردابی یا اچ اسید مشخص شود. یک درز به درستی جوش داده شده و به درستی کشیده شده دقیقا به همین دلیل است که لوله DOM میلیون ها چرخه در سرویس هیدرولیک باقی می ماند. مشخصات رایج عبارتند از EN 10305-2 در E235 و E355، ASTM A513، و محدوده DIN 2393، با نسخههای دیواره نازک با قطر بزرگ که برای کارهای سیلندر بزرگتر در دسترس هستند.
 لوله فولادی جوش داده شده سرد کشیده (CDW) En10305-2 درجه E235 E355 E460 لوله های فولادی جوش داده شده دقیق سرد کشیده شده (CDW) – EN 10305-2 E235 E355 لوله های فولادی با تحمل بالا برای مهندسی مکانیک هیدرولیک، خودروسازی Suao Metal تولید کننده... مشاهده محصول →
لوله بدون درز به عنوان یک میله گرد فولادی جامد شروع می شود. شمش گرم می شود، سوراخ می شود تا پوسته ای توخالی ایجاد شود، سپس به صورت گرم نورد یا اکسترود می شود و در نهایت سرد به اندازه آن کشیده می شود، معمولاً روی سنبه یا پلاگین. از اولین مرحله سوراخ کاری تا آخرین کشش، هیچ جای جوشی در طول لوله وجود ندارد.
این واقعیت واحد همه چیزهای دیگر را هدایت می کند. بدون جوش به معنای عدم وجود منطقه متاثر از گرما، عدم وجود درز برای بازرسی، و دیواری است که در هر جهت یکسان رفتار می کند. برای مدارهای پرفشار، کار خستگی چرخه بالا و خدمات خورنده، مهندسان اغلب دیواره همگن محصول بدون درز کشیده شده سرد را ترجیح می دهند. مشخصاتی که اغلب ذکر شده عبارتند از ASTM A519 و EN 10305-1 و نمرات ضد زنگ مانند ASTM A269 از همان منطق پیروی می کنند.
مبادلات واقعی هستند. سوراخ کردن ذاتاً خارج از مرکز دیواره بیشتری نسبت به شکل دهی نوار ایجاد می کند، بنابراین سوراخ می تواند نسبت به قطر خارجی کمی خارج از مرکز قرار گیرد. جداسازی دیوارهای نازک و قطرهای بسیار زیاد سختتر است، حداقل مقادیر سفارش انعطافپذیری کمتری دارند، و هم قیمت و هم زمان تولید معمولاً بالاتر از اندازه DOM معادل هستند. هنگامی که یک نقاشی نیاز به دیوارهای سنگین و ماشینکاری تهاجمی دارد، این حق بیمه اغلب ارزش پرداخت را دارد.
 لوله فولادی بدون درز سرد کشیده شده (CDS) DIN 2393 ASTM A519 Grade ST37-2 ST52.3 لوله فولادی بدون درز سرد کشیده (CDS) - DIN 2393 ASTM A519 (درجات ST37-2، ST44-2، ST52.3، 1018، 1020، 1026، 27SiMn، 20MnV6) مشاهده محصول →
جدول زیر تفاوتهایی را که در زمان نقل قول و برنامهریزی فرآیند اهمیت دارند، فشرده میکند. از آن به عنوان نقطه شروع استفاده کنید، سپس تلورانس های دقیق مورد نیاز برنامه خود را تأیید کنید.
| صفت | لوله DOM | لوله بدون درز |
|---|---|---|
| مواد اولیه | نوار نورد سرد، جوش داده شده در لوله | شمش جامد، سوراخ شده |
| درز جوش | حاضر، تقریباً هم سطح کشیده شده است | هیچ کدام |
| یکنواختی ضخامت دیوار | عالی، تنظیم شده توسط نوار سنج | خوب، عجیب بودن بیشتر از سوراخ کردن |
| متمرکز بودن | بعد از کشیدن بسیار سفت است | خوب، از نظر تاریخی سست تر |
| استانداردهای معمولی | EN 10305-2، ASTM A513، DIN 2393 | EN 10305-1، ASTM A519، DIN 2393 |
| وظیفه فشار بالا و خستگی | قابل اطمینان زمانی که درز سالم و تست شده است | ترجیحا دیوار همگن |
| هزینه نسبی | به طور کلی پایین تر | به طور کلی بالاتر |
| زمان سرب و محدوده اندازه | کوتاه تر؛ طیف گسترده ای از جمله دیوار نازک | طولانی تر؛ گزینه های کمتر در OD بزرگ |
| بهترین برنامه های کاربردی | لوله های سیلندر، لوله های شیک، کمک فنر، محورهای محرک، غلطک های نوار نقاله | خطوط فشار بالا، مبدل های حرارتی، لوله مته، قطعات ماشینکاری شده با دیواره سنگین |
تنوع دیوارها علت شماره یک ضایعات در سنگ زنی و اسکی کردن است. یک لوله DOM که از نوار سنج کنترل شده تشکیل شده است، معمولاً با دیوارهای که فقط کمی تغییر میکند، وارد دستگاه هونینگ میشود، بنابراین برداشتن انبار ثابت میماند و حفره تمامشده در پاسهای کمتری تمیز میشود. یک لوله بدون درز با خروج از مرکز بیشتر ممکن است نیاز به برداشتن انبار اضافی داشته باشد، که زمان چرخه را افزایش می دهد و می تواند سوراخ را به خارج از باند تحمل H8 مورد نیاز فشار دهد.
لوله DOM داخلی و وارداتی به طور معمول خم شده، بریدگی و تراش داده می شود. درز کشیده شده در این عملیات به خوبی رفتار می کند، اما باید برای وظایف حیاتی خستگی واجد شرایط باشد. لوله بدون درز آن متغیر را به طور کامل حذف می کند. اگر قطعه شما با فشار بالا چرخش می کند یا بارهای معکوس می بیند، عدم وجود درز ارزش هزینه اضافی را دارد. خریدارانی که می خواهند دید وسیع تری از نحوه تغییر عملکرد مسیرهای جوشکاری داشته باشند، می توانند خلاصه ما را مطالعه کنند ERW در مقابل DOM در مقابل لوله CDS قبل از قفل کردن مشخصات
هر دو خانواده هنگامی که درجه و سختی صحیح انتخاب می شوند، تمیز می شوند. DOM معمولاً با سطح صاف تری هم روی OD و هم روی ID می آید که زمان پرداخت را کوتاه می کند. Seamless در اندازههای دیوار سنگین کمی سختتر کار میکند، که میتواند عمر ابزار را افزایش دهد یا بسته به سرعت و تغذیه آن را کوتاه کند. با تامین کننده خود در مورد شرایط تحویل صحبت کنید: بازپخت، نرمال شده یا ترسیم شده تفاوت بزرگتری از آنچه اکثر مردم انتظار دارند ایجاد می کند.
نوار ارزان تر از شمش سوراخ شده است و از مواد کمتری برای همان اندازه تمام شده استفاده می کند، بنابراین DOM به طور معمول با قیمت پایین تری برای هر کیلوگرم فرود می آید. این مزیت در اندازههای دیواره نازک و قطر بزرگ رشد میکند، جایی که جوشکاری و کشیدن به سادگی یک مسیر کارآمدتر از سوراخ کردن یک شمش سنگین و کاهش آن است.
برای یک برنامه سیلندر هیدرولیک، تفاوت هزینه به ندرت عامل تعیین کننده است. برای یک خط غلتکی یا کمک فنر با حجم بالا، اغلب چنین است.
اکثر کارهای سیلندرهای هیدرولیک و پنوماتیک برای DOM مناسب هستند، زیرا تمرکز و سوراخ تمیز بیشتر از مزیت تئوری دیوار بدون درز است. درجات EN 10305-2 E355 و ASTM A513 بر این فضا مسلط هستند و به طور قابل اعتمادی به یک روکش آینه تبدیل می شوند. هنگامی که فشار کار بسیار زیاد است، زمانی که قطعه در یک منیفولد بدون هیچ شکی در مورد درز جوش داده میشود، یا زمانی که دیوار به اندازهای سنگین است که مسیر جوشکاری شده غیراقتصادی میشود، به حالت بدون درز دست پیدا کنید.
یک نکته عملی: انتخاب درجه لوله کمتر از پایانی که شما مشخص می کنید اهمیت دارد. برای سرویس میله و سیلندر، تحمل حفره H8 با زبری Ra0.4 یک الزام رایج است و باید روی نقشه نوشته شود نه اینکه فرض شود. عرضه می کنیم لوله سیلندر شیک و SRB در هر دو نوع DOM و مواد پایه بدون درز، به طوری که مشتریان می توانند بدون تغییر تامین کننده، هزینه را در مقابل عملکرد معامله کنند.
 لوله سیلندر هیدرولیک – فولاد جوش داده شده سرد کشیده شده EN 10305-2، E355، برای هونینگ و SRB لولههای سیلندر هیدرولیک ما (CDW) مطابق با استاندارد EN 10305-2 E355 تولید میشوند که از لولههای فولادی جوش داده شده با کیفیت بالا استفاده میکنند که برای بهبود دقت بیشتر سرد میشوند. مشاهده محصول →
تقریباً در هر بحث فنی، چند افسانه مطرح می شود، و پاک کردن زودهنگام آنها باعث صرفه جویی در بسیاری از کارها می شود:
پاسخ درست به DOM در مقابل سؤال بدون درز تقریباً هرگز از یک کاتالوگ نمی آید. از تطبیق مسیر تولید با محفظه بار، مرحله نهایی و حجمی که قصد خرید آن را دارید ناشی می شود. طراحی خود را با دیوار، تلورانس، درجه و پرداخت سطح برای ما ارسال کنید، و ما به طور واضح به شما خواهیم گفت که کدام مسیر قسمت بهتر را با قیمت بهتر به شما می دهد و چرا.

لوله فولادی نورد سرد – ASTM A513 نوع 2 گرید 1010، 1015، 1020، 1026 (1 اینچ x ...


