

لوله غلتکی نوار نقاله EN 10305-3 E235 - Ø60.3 x 2.0 میلی متر برای جابجایی مواد
لوله غلتکی نوار نقاله EN 10305-3 E235 - Ø60.3 x 2.0 میلی متر برای جابجایی موا...

لوله جوش سرد EN 10305-2 لوله دقیقی است که در پشت بسیاری از سیلندرهای هیدرولیک، مراحل تلسکوپی، کمک فنرها، محورهای محرک و مجموعه های مکانیکی فشرده قرار دارد. اگر در برق سیال یا ماشین سازی کار می کنید، احتمالاً بدون دانستن عدد استاندارد، طولی از آن را مدیریت کرده اید. این راهنما توضیح میدهد که EN 10305-2 واقعاً چه چیزی را پوشش میدهد، نحوه رفتار E235 و E355، شرایط تحویل مهم است، و چگونه میتوان لوله مناسب را بدون پرداخت هزینه اضافی برای پردازش غیرضروری مشخص کرد.
EN 10305-2 بخشی از استاندارد اروپایی EN 10305 است که لولههای فولادی دقیق جوش داده شده را پوشش میدهد. تولید با نوار یا سیم پیچ فولادی شروع می شود که شکل می گیرد و مقاومت الکتریکی در یک توخالی جوش داده می شود. سپس لوله جوش داده شده به صورت سرد روی سنبه یا دوشاخه کشیده می شود تا به اندازه نهایی خود برسد. این مرحله دوم تفاوت است: جوش یک دیوار ثابت و طول های طولانی را به شما می دهد، در حالی که طراحی سرد ابعاد محکم، سطح صاف تر و تمرکز بهتری نسبت به لوله های جوش داده شده ساده به شما می دهد.
گاهی اوقات افراد از لوله CDW، لوله DOM و لوله EN 10305-2 به جای یکدیگر استفاده می کنند. آنها نزدیک هستند، اما یکسان نیستند. DOM مسیر تولید را توصیف می کند. EN 10305-2 شرایط تحویل فنی را تعریف می کند. جدول زیر محل قرارگیری سه قطعه اصلی EN 10305 را نشان می دهد.
| بخش استاندارد | مسیر تولید | نام لوله رایج | برنامه های کاربردی معمولی |
|---|---|---|---|
| EN 10305-1 | بدون درز، سرد کشیده شده است | لوله هیدرولیک CDS | سیلندرهای هیدرولیک فشار بالا، قدرت سیال بحرانی |
| EN 10305-2 | جوش داده شده، سپس سرد کشیده شده است | لوله دقیق CDW / DOM | سیلندرهای هیدرولیک، سیلندرهای تلسکوپی، کمک فنرها، محورهای محرک |
| EN 10305-3 | جوش داده شده، سپس اندازه سرد | لوله دقیق ERW | قطعات مکانیکی عمومی، غلطک های نوار نقاله، وظایف کم فشار |
نکته عملی ساده است. هنگامی که یک لوله جوش داده شده به کنترل ابعادی با درجه هیدرولیک و قطر داخلی تمیز نیاز دارد، EN 10305-2 معمولاً مقرون به صرفه ترین مسیر است. هنگامی که برنامه نیاز به بدنه بدون درز برای فشار بسیار بالا یا الزامات کد خاص دارد، EN 10305-1 کار را به عهده می گیرد.
طراحی سرد بیشتر از قطر بیرونی بهبود می یابد. تغییرات ضخامت دیوار را اصلاح می کند، صافی را بهبود می بخشد و سطح متراکم تری ایجاد می کند که در برابر سایش و خوردگی بهتر از پوشش جوش داده شده مقاومت می کند. در یک خط به خوبی کنترل شده، درز جوش کشیده شده و با دیوار مخلوط می شود تا لوله به جای یک پوسته جوش داده شده با خط ضعیف، به عنوان یک جزء یکنواخت رفتار کند.
برای خدمات هیدرولیک، قطر داخلی جایی است که عملکرد واقعی زندگی می کند. عمر مهر و موم، مسیرهای نشتی و رفتار لغزش چسب همگی به پایان ID بستگی دارد. سوراخی که در زیر نور مغازه صاف به نظر می رسد ممکن است همچنان دارای علائم محوری، بیضی شکل یا اوج زبری باشد که لبه مهر و موم را قطع می کند. به همین دلیل است که ما به طور مرتب لوله های شیک و SRB را با تحمل H8 ID و روکش آینه Ra0.4 عرضه می کنیم. اگر تا به حال سیل سیلندر را خیلی زود تعویض کرده اید، مقاله ما در مورد چرا سیل سیلندرهای هیدرولیک مدام خراب می شوند؟ فاکتورهای پایان شناسه را با جزئیات بیشتری توضیح می دهد.
دو درجه ای که اغلب در EN 10305-2 با آنها روبرو می شوید E235 و E355 هستند. E235 یک گرید کم کربن با شکل پذیری و جوش پذیری خوب است. این یک انتخاب معقول برای لوله های دقیق عمومی، سیلندرهای با فشار پایین تر و قطعاتی است که خم یا ماشین کاری می شوند. E355 حداقل استحکام تسلیم را تا 355 مگاپاسکال افزایش می دهد و در بشکه های سیلندر هیدرولیک، بخش های تلسکوپی و قطعات مکانیکی با بار بالاتر که ضخامت دیواره باید مقرون به صرفه بماند، رایج است.
درجه به تنهایی لوله را تعریف نمی کند. شرایط تحویل استحکام، شکلپذیری، تنش پسماند و ماشینکاری را کنترل میکند. EN 10305-2 از نمادهایی استفاده می کند که به راحتی در سفارش خرید از دست می روند، بنابراین قبل از نقل قول آنها را تأیید کنید.
اگر مطمئن نیستید، عملیات نهایی را به ما بگویید. لوله ای که تراش داده می شود، رزوه می شود، معمولاً به شرایط متفاوتی نسبت به لوله ای که مستقیماً به مجموعه جوش می رود نیاز دارد.
EN 10305-2 تلورانس هایی را برای قطر خارجی، قطر داخلی، ضخامت دیوار، طول، صافی و مربع انتهایی تعیین می کند. لوله جوش سرد کشیده شده معمولاً تحمل OD و دیواره محکم تری نسبت به لوله با اندازه سرد EN 10305-3 دارد و می توان آن را با شناسه کنترل شده برای استفاده هیدرولیکی عرضه کرد. تلورانس های شناسه معمولی شامل H9 برای سرویس عمومی و H8 برای سوراخ های سیلندر، بسته به اندازه و مسیر فرآیند است. صافی 0.5 میلی متر بر متر یا بهتر برای درجه های دقیق قابل دستیابی است.
| درجه | حداقل قدرت تسلیم ReH (MPa) | مقاومت کششی معمولی Rm (MPa) | کشیدگی معمولی A (%) |
|---|---|---|---|
| E235 | 235 | 470-630 | 18-24 |
| E355 | 355 | 640-820 | 14-20 |
این محدوده ها با شرایط تحویل تغییر می کنند. یک لوله C در انتهای بالاتر استحکام کششی و انتهای پایین تر ازدیاد قرار می گیرد. یک لوله A یا N نرمتر و انعطاف پذیرتر خواهد بود. برای کاربردهای فشار بحرانی یا خستگی، آزمایش مکانیکی و بازرسی ابعادی باید بخشی از مشخصات خرید باشد، نه یک فکر بعدی.
سیلندرهای هیدرولیک و پنوماتیک خانه کلاسیک این لوله هستند. همچنین در سیلندرهای تلسکوپی، بدنه کمک فنر، محورهای محرک، غلتکهای نوار نقاله و مجموعههای مکانیکی دقیق استفاده میشود که در آن لوله بدون درز بدون ارزش افزوده، هزینهای را به همراه خواهد داشت. موضوع مشترک نیاز به ابعاد ثابت، سوراخ تمیز و کیفیت جوش قابل اعتماد در دوره های تولید طولانی است.
برای تامین عمومی CDW و DOM، لوله جوش سرد EN 10305-2 E235/E355 ما محدوده استاندارد را در هر دو درجه و شرایط تحویل چندگانه پوشش می دهد.
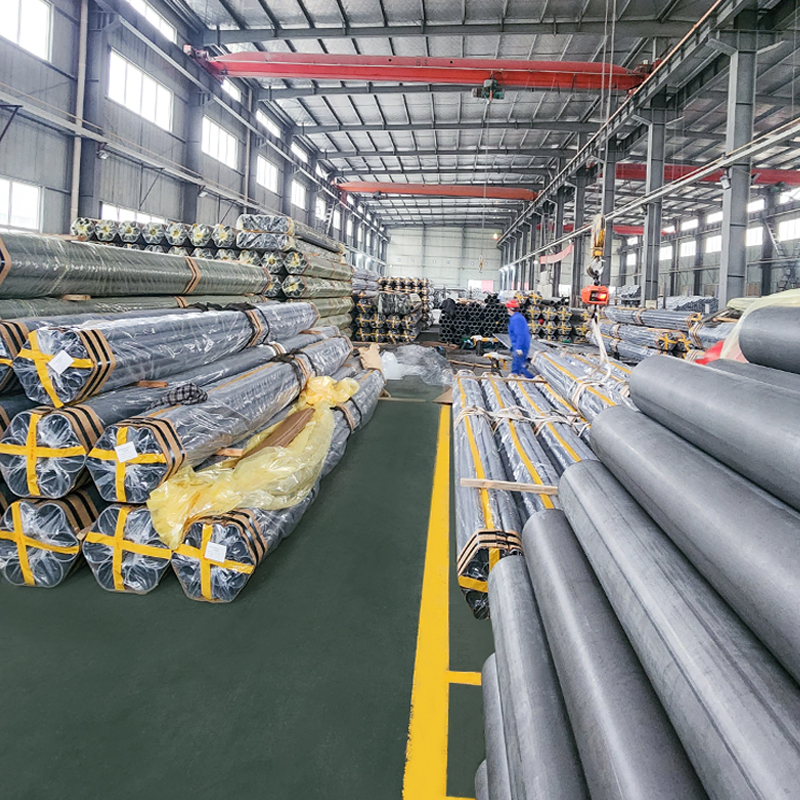 لوله فولادی جوش داده شده سرد کشیده (CDW) En10305-2 Grade E235 E355 E460 لوله های فولادی جوش داده شده دقیق سرد کشیده شده (CDW) – EN 10305-2 E235 E355 لوله های فولادی با تحمل بالا برای مهندسی مکانیک هیدرولیک، خودروسازی Suao Metal تولید کننده... مشاهده محصول →
هنگامی که لوله به داخل بشکه سیلندر هیدرولیک می رود، ما همچنین لوله جوش سرد EN 10305-2 E355 را به طور خاص برای سرویس سیلندر، با کنترل های ابعادی و سطحی که سازندگان بشکه انتظار دارند، تولید می کنیم.
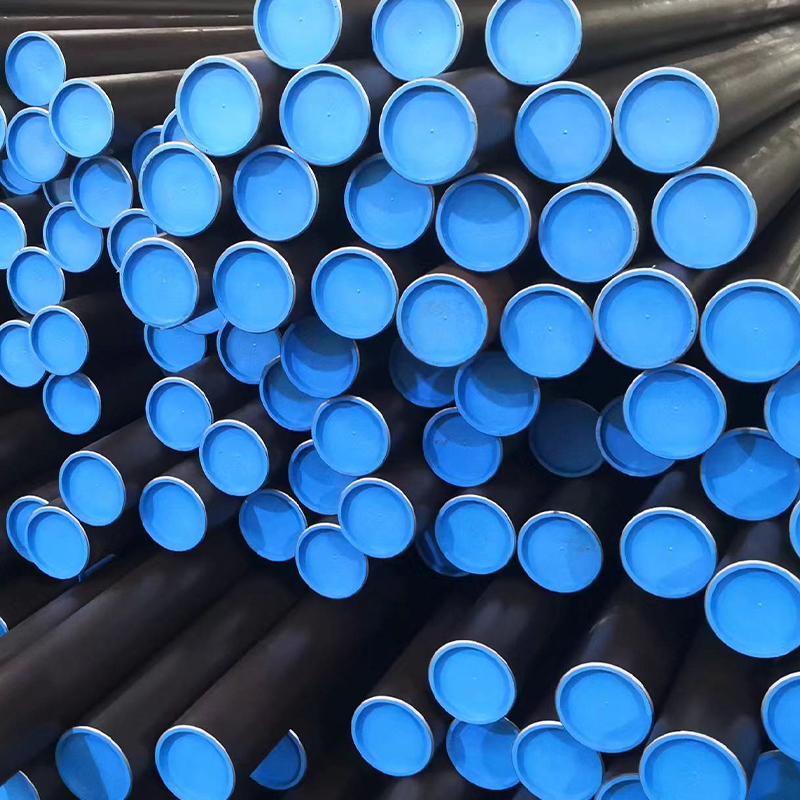 لوله سیلندر هیدرولیک – فولاد جوش داده شده سرد کشیده شده EN 10305-2، E355، برای هونینگ و SRB لولههای سیلندر هیدرولیک ما (CDW) مطابق با استاندارد EN 10305-2 E355 تولید میشوند که از لولههای فولادی جوش داده شده با کیفیت بالا استفاده میکنند که برای بهبود دقت بیشتر سرد میشوند. مشاهده محصول →
برای سوراخهایی که آببندیهای رفت و برگشتی را مشاهده میکنند، لوله SRB و SRB همان پایه EN 10305-2 E355 را میگیرد و شناسه را به H8 با روکش آینهای Ra0.4 میرساند.
 لوله Honed & SRB – EN 10305-2 E355 H8 Ra0.4، نمای آینه ای فینیش برای لوله سیلندر هیدرولیک لوله های SRB جوش داده شده (CDW) EN 10305-2 ما با دقت پردازش می شوند تا پوشش داخلی آینه مانند (Ra ≤ 0.4 میکرومتر) و تحمل H8 را ارائه دهند و آنها را ایده آل ... مشاهده محصول →
در کارخانه ما، تولید EN 10305-2 با نوار فولادی تایید شده شروع می شود. حفره را شکل می دهیم و ERW جوش می دهیم، سپس جوش را به صورت آنلاین قبل از کشیدن سرد بررسی می کنیم. کاهش کشش، روغن کاری و انتخاب سنبه یا پلاگین برای هر اندازه تنظیم می شود تا جوش به درستی یکپارچه شود و دیوار یکنواخت بماند. پس از کشیدن، لوله ها آنیل می شوند یا در صورت نیاز تنش کاهش می یابد، صاف می شوند، بریده می شوند و بازرسی می شوند.
کنترل کیفیت شیمی، یکپارچگی جوش، OD، ID، ضخامت دیواره، صافی، وضعیت سطح و خواص مکانیکی را پوشش می دهد. برای لوله هن شده، سوراخ را با گیج های دقیق اندازه گیری می کنیم و زبری سطح را با پروفیلومتر بررسی می کنیم. هنگامی که قطعات قبل از مونتاژ نیاز به محافظت در برابر خوردگی دارند، ما همچنین می توانیم لوله فسفاته، روغن کاری شده یا با پوشش الکترونیکی را تامین کنیم. هدف فقط رعایت یک استاندارد روی کاغذ نیست، بلکه تحویل لوله ای است که در روز اول و پس از ده هزار چرخه یکسان رفتار می کند.
برای دریافت قیمت دقیق و لوله مناسب، این جزئیات را با تامین کننده خود به اشتراک بگذارید:
هرچه بیشتر به ما بگویید، خطر عدم تطابق پرهزینه کمتر است. دسته های کوچک و اندازه های سفارشی پذیرفته می شوند. ما به طور منظم ابعاد غیر استاندارد، اشکال خاص و قطعات از پیش ماشینکاری شده تولید می کنیم که فراتر از یک سفارش لوله ساده است.
EN 10305-2 لوله جوش داده شده با کشش سرد یک کالا پس از ورود به یک سیلندر هیدرولیک یا یک مجموعه دقیق نیست. درجه، شرایط تحویل، پایان شناسه و کیفیت جوش همگی تعیین کننده مدت زمان ماندگاری محصول نهایی هستند. مشخصات کار را انتخاب کنید، گواهی کارخانه را تأیید کنید و با تامین کننده ای کار کنید که می تواند به جای ذکر قیمت، فرآیند را توضیح دهد. شما می توانید ما را کشف کنید محدوده لوله فولادی دقیق برای دیدن اندازه ها و پرداخت هایی که هر روز اجرا می کنیم.

لوله غلتکی نوار نقاله EN 10305-3 E235 - Ø60.3 x 2.0 میلی متر برای جابجایی موا...

لوله کمک فنر هیدرولیک ما مطابق با استانداردهای EN 10305-2 با استفاده از ساخت...

لوله های ضربه گیر هیدرولیک ما با استفاده از فرآیند جوش سرد کشیده شده (CDW) از...

نمای کلی لوله های دقیق فولاد نورد سرد ما را که مطابق با استاند...

لوله های ضربه گیر بدون درز ما طبق استاندارد EN 10305-1 با استفاده از فولادهای...

لوله های هیدرولیک جوش داده شده ما از فولاد نواری با کشش سرد یا جوش داده شده ب...


